Öntöde
A legnagyobb Magyarországon
Öntöde
Formázás
Fenolgyanta kötésű Fenolgyanta kötésű Cold-Box eljárással történik, automata keverőkkel. A gyártás során kvarc, kromit, valamint magnolith homokot alkalmazunk. Szekrényben való formázás egyedi, illetve nagyobb tömegű termékek gyártásánál, szekrény nélküli közepes sorozatgyártás esetében alkalmazzuk.
Acélgyártás
Kéttégelyes, tégelyenként 2 TONNÁS kapacitású indukciós kemence segítségével az acélok széles palettája előállítható.
Öntvénytisztítás; hőkezelés
A megfelelő felületi minőség elérése érdekében, acéldrótszemcsés szemcseszórókat, vizes és száraz lengőköszörűket alkalmazunk. Mechanikai értékek biztosítása érdekében pedig automata szabályozású hőkezelő kemencéket alkalmazunk. Feszültségmentesítést; lágyítást; normalizálást; edzést; megeresztést; nemesítést. Hőkezelést követően minden esetben hőkezelési diagrammot biztosítunk. Hőkezelő kemencéink méretei:Kemence I. 3300 x 2100 x 2800 / 40T
Kemence II. 2400 x 1270 x 1300 / 10T
Formázás
Fenolgyanta kötésű Fenolgyanta kötésű Cold-Box eljárással történik, automata keverőkkel. A gyártás során kvarc, kromit, valamint magnolith homokot alkalmazunk. Szekrényben való formázás egyedi, illetve nagyobb tömegű termékek gyártásánál, szekrény nélküli közepes sorozatgyártás esetében alkalmazzuk.Acélgyártás
Kéttégelyes, tégelyenként 2 TONNÁS kapacitású indukciós kemence segítségével az acélok széles palettája előállítható.Öntvénytisztítás; hőkezelés
A megfelelő felületi minőség elérése érdekében, acéldrótszemcsés szemcseszórókat, vizes és száraz lengőköszörűket alkalmazunk. Mechanikai értékek biztosítása érdekében pedig automata szabályozású hőkezelő kemencéket alkalmazunk. Feszültségmentesítést; lágyítást; normalizálást; edzést; megeresztést; nemesítést. Hőkezelést követően minden esetben hőkezelési diagrammot biztosítunk. Hőkezelő kemencéink méretei:Kemence I. 3300 x 2100 x 2800 / 40T
Kemence II. 2400 x 1270 x 1300 / 10T
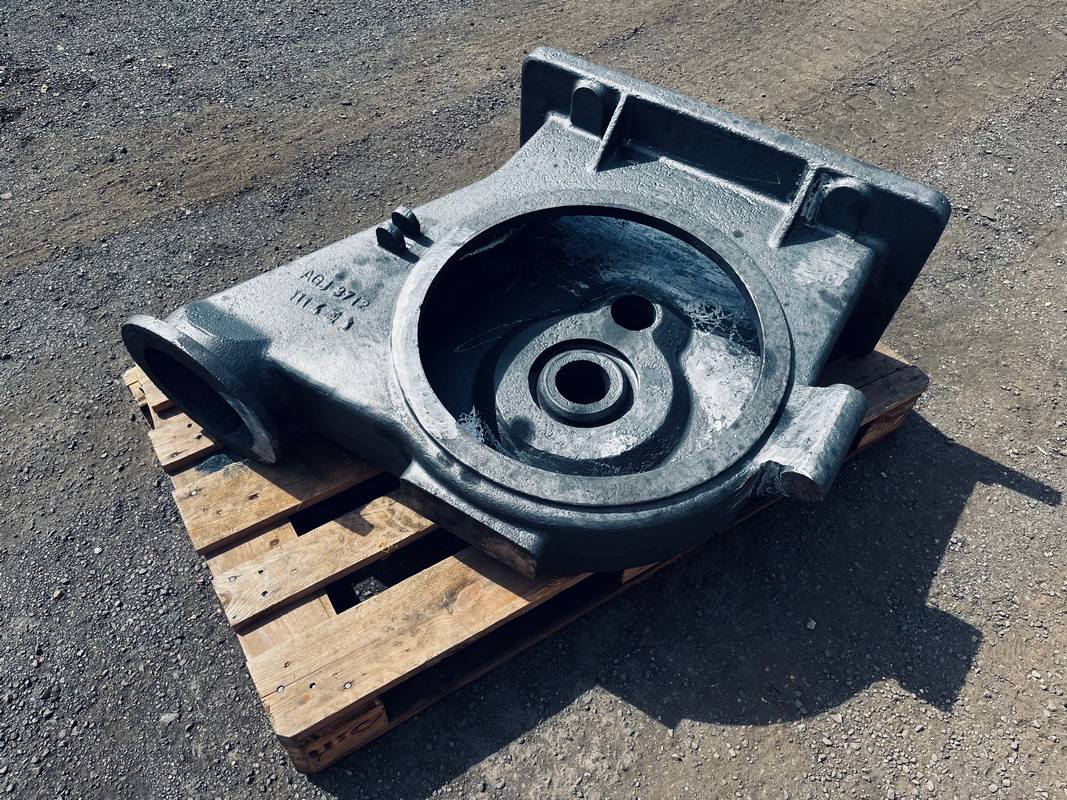
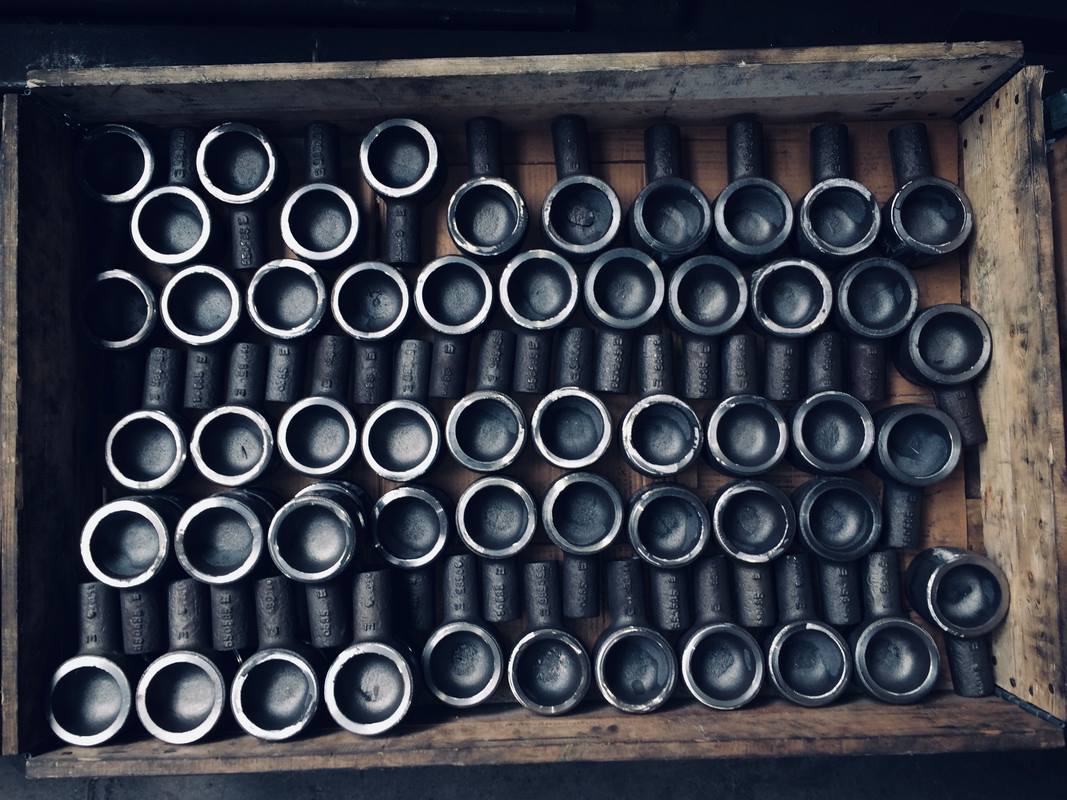
Jellemzo öntvényeink:
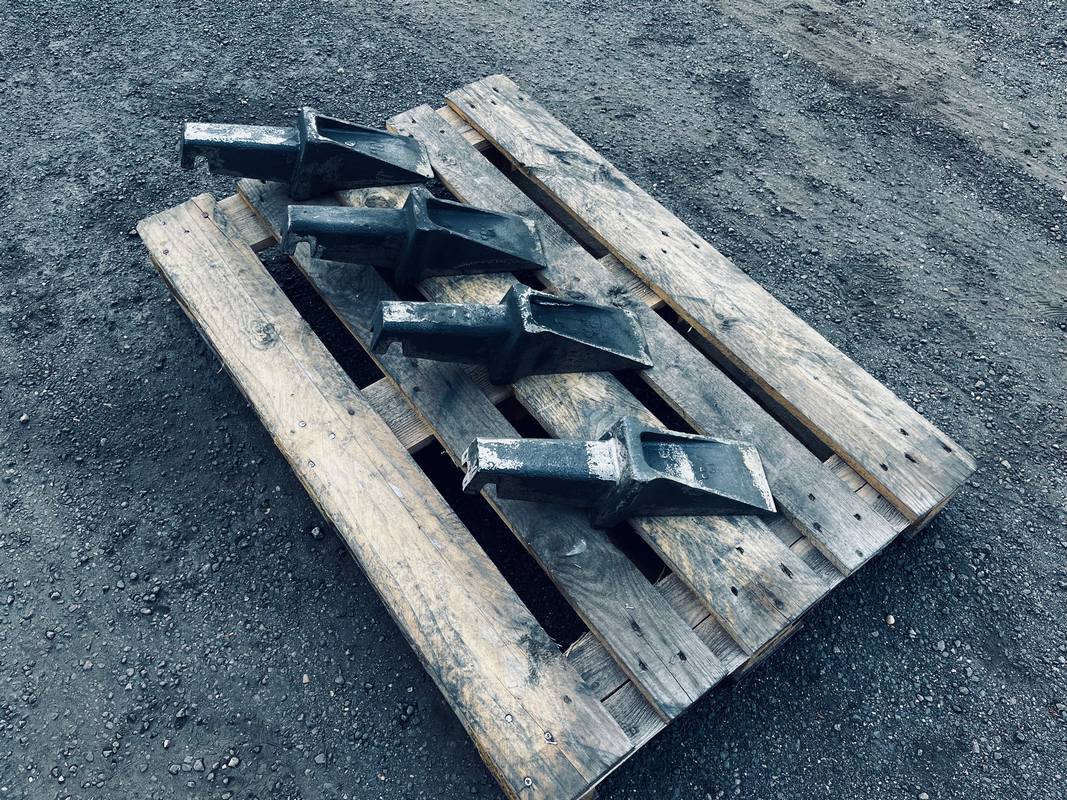
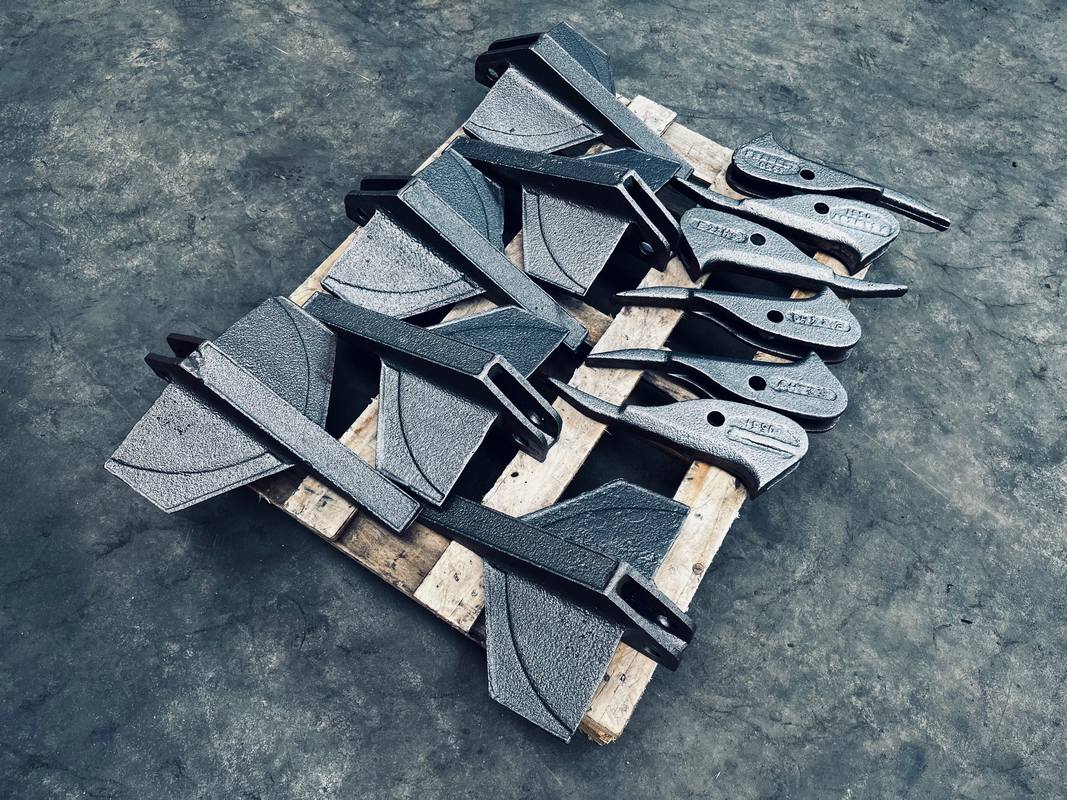
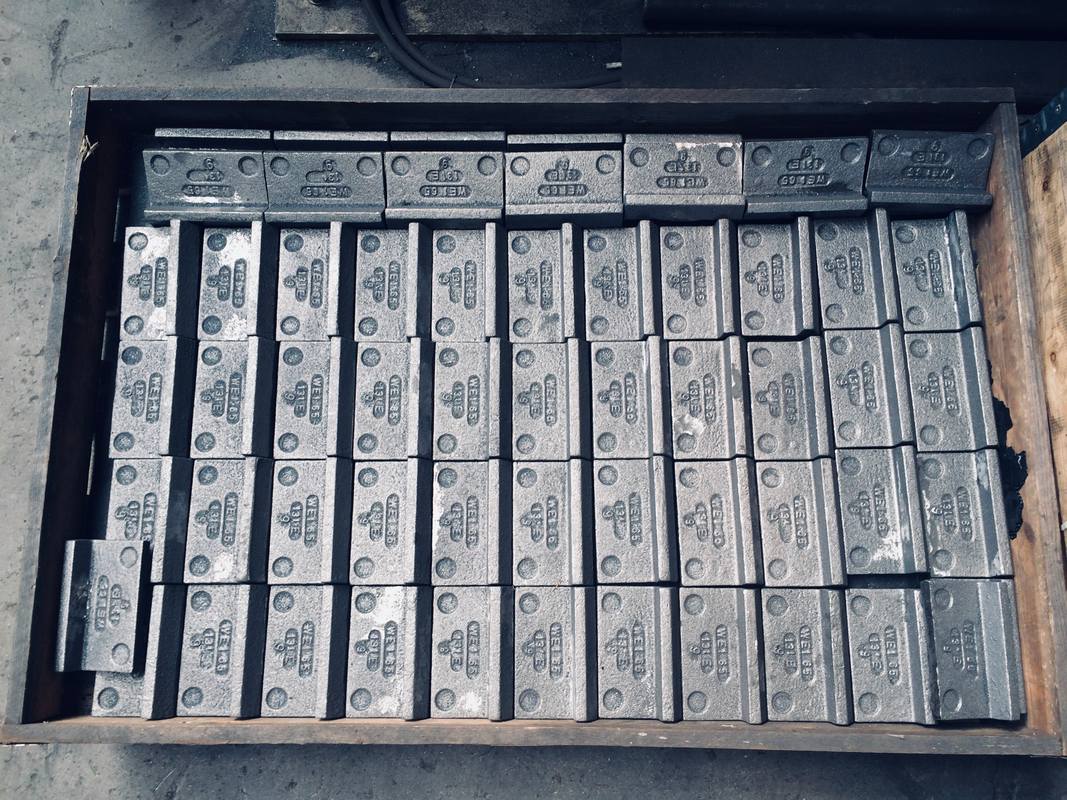
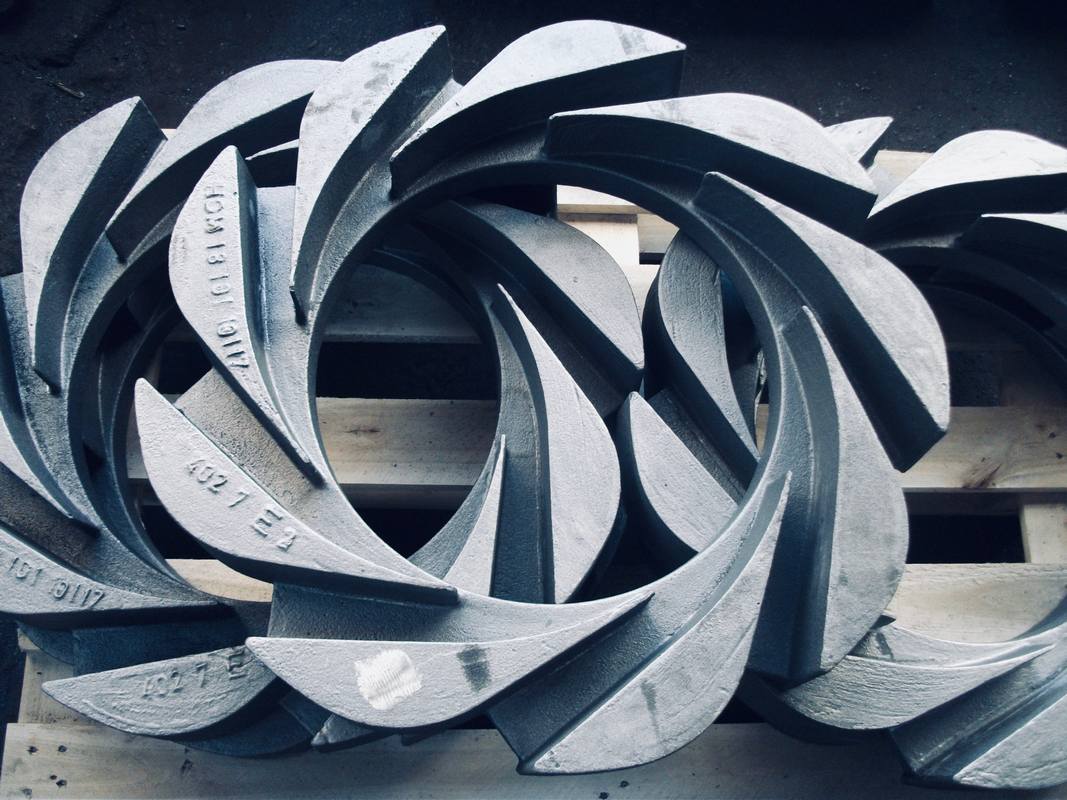
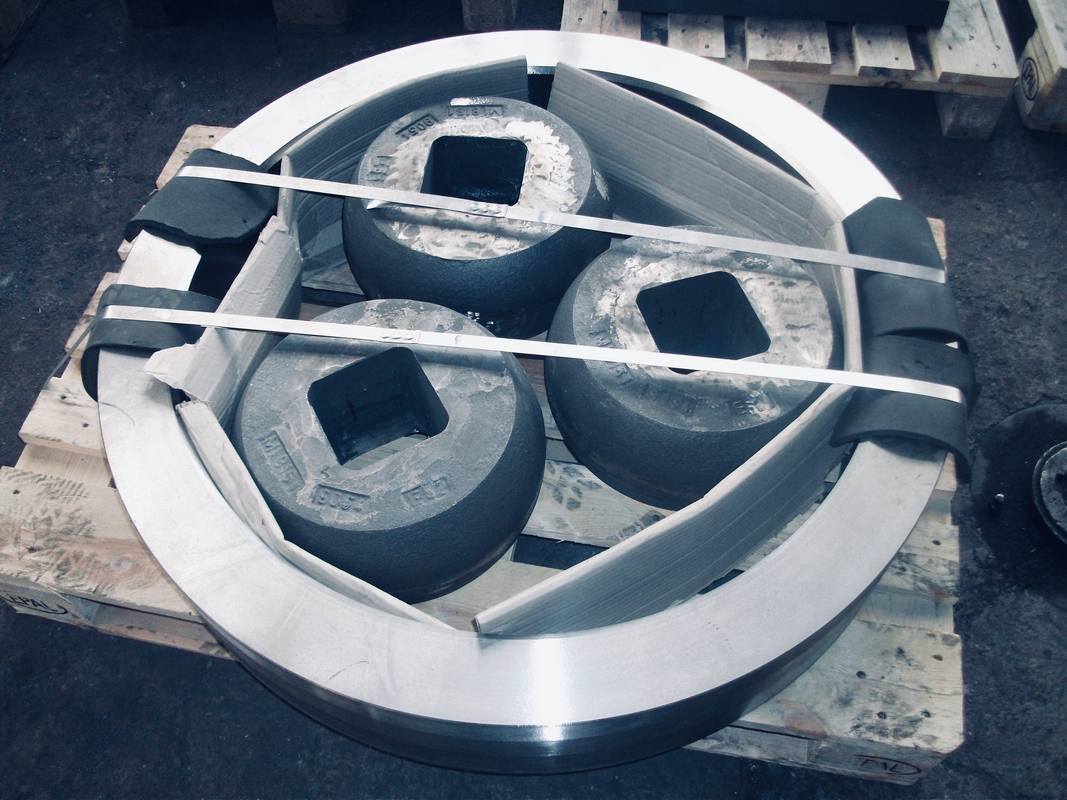
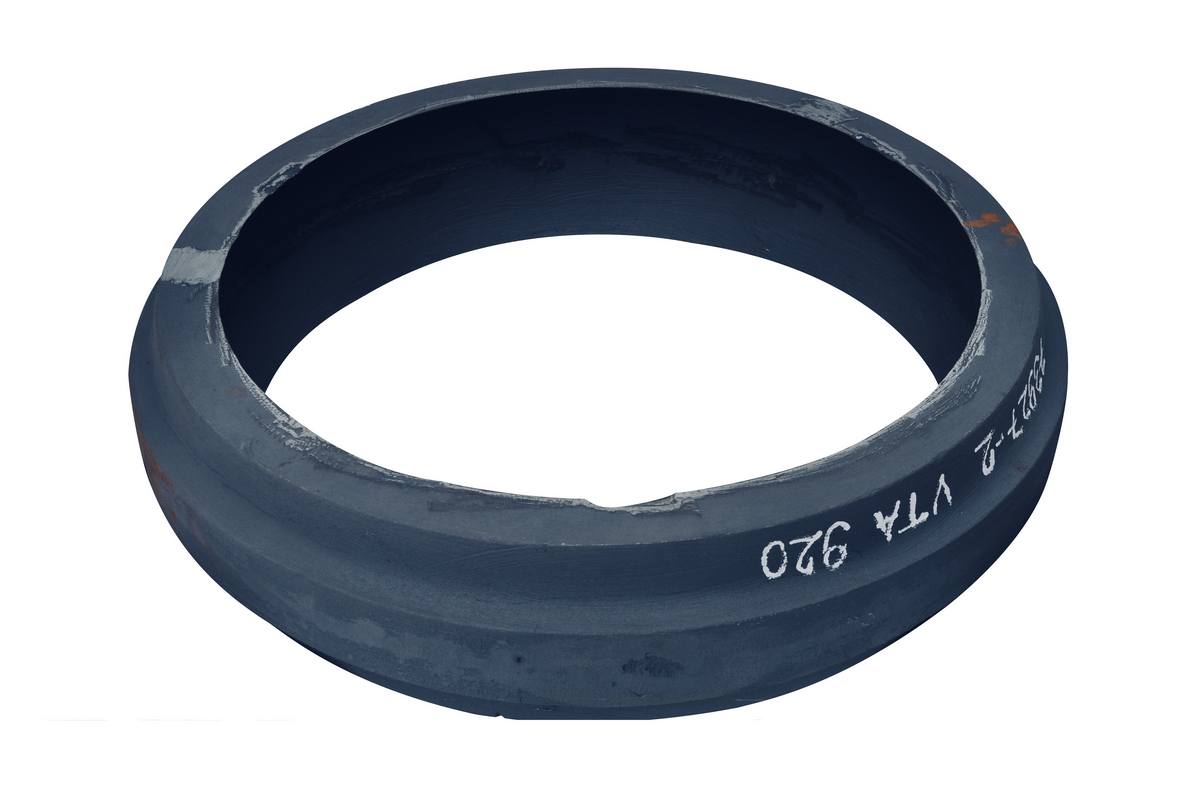
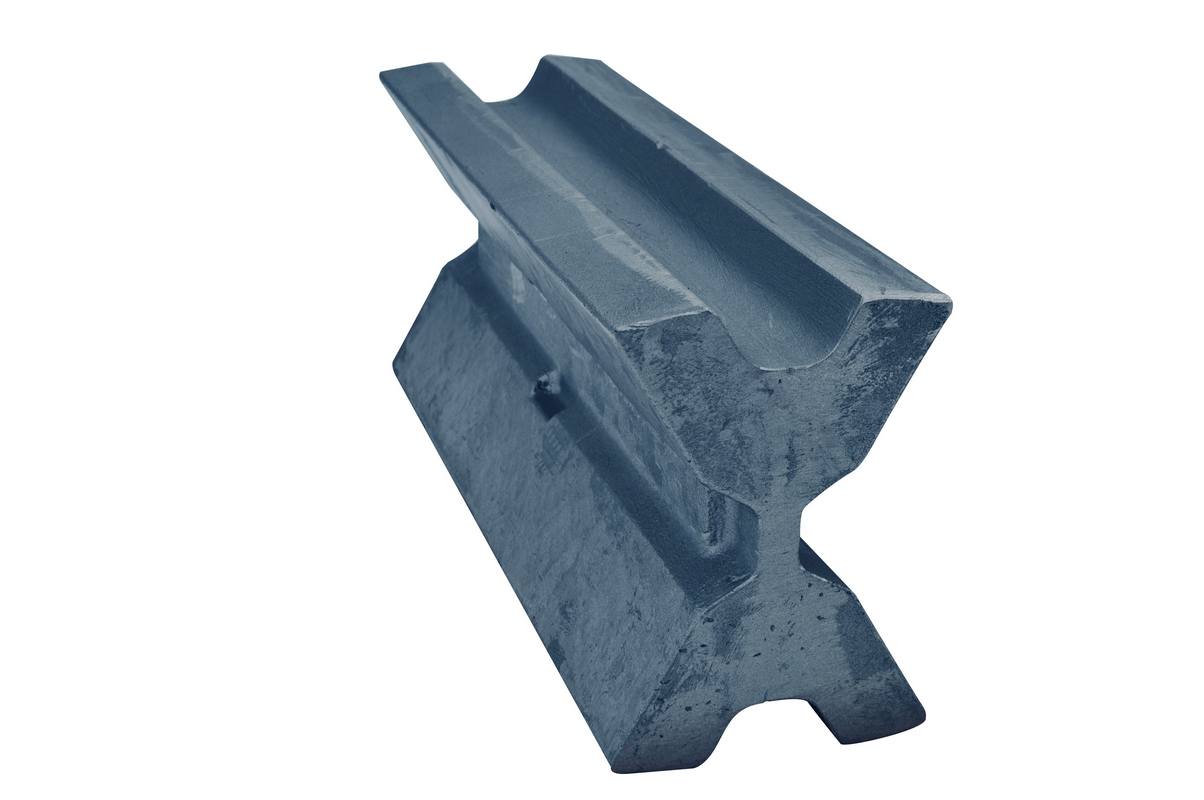
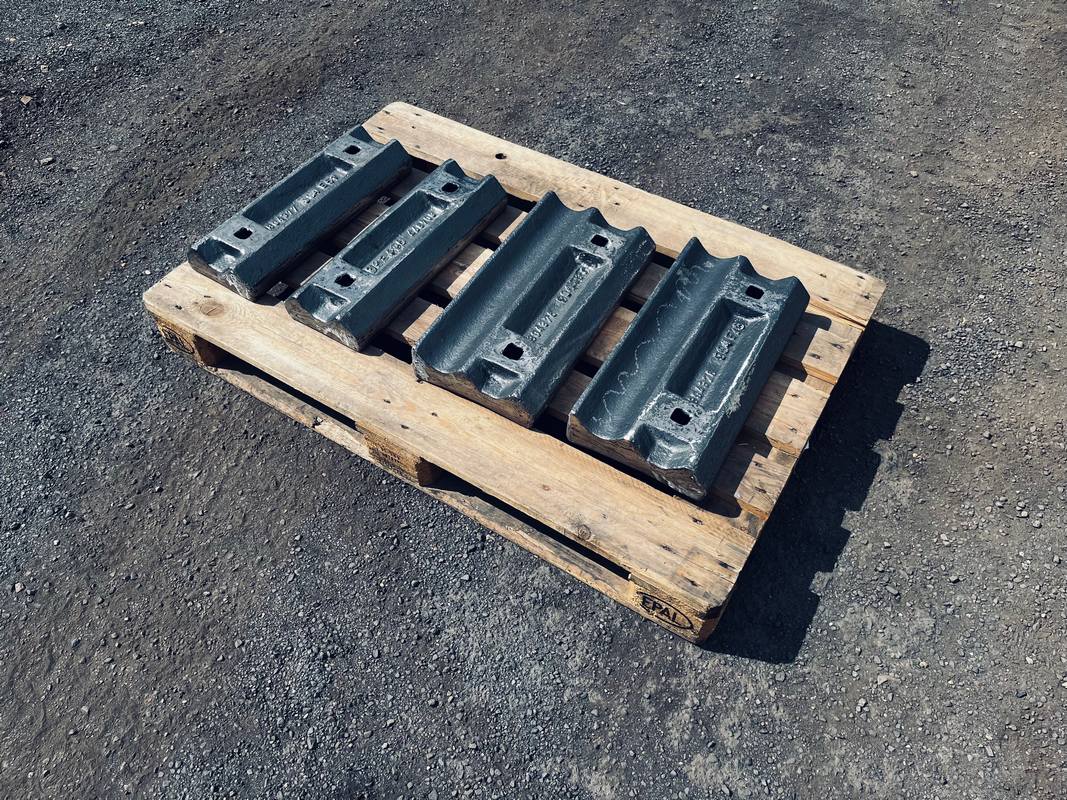
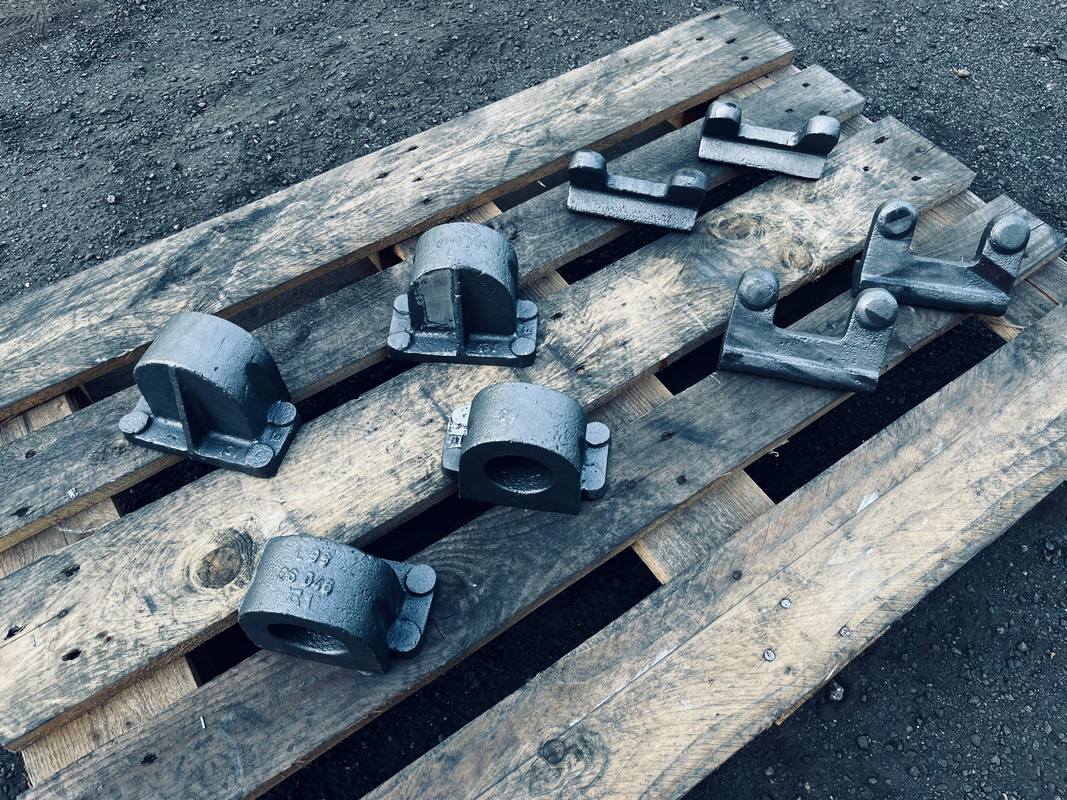
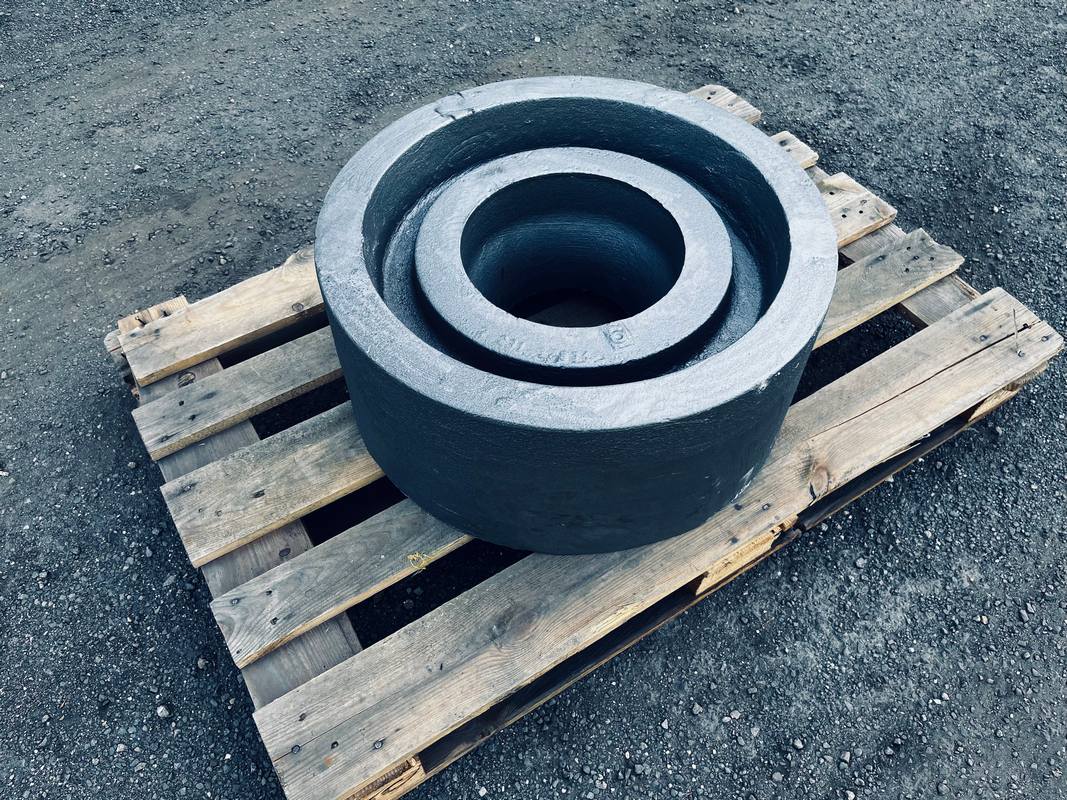
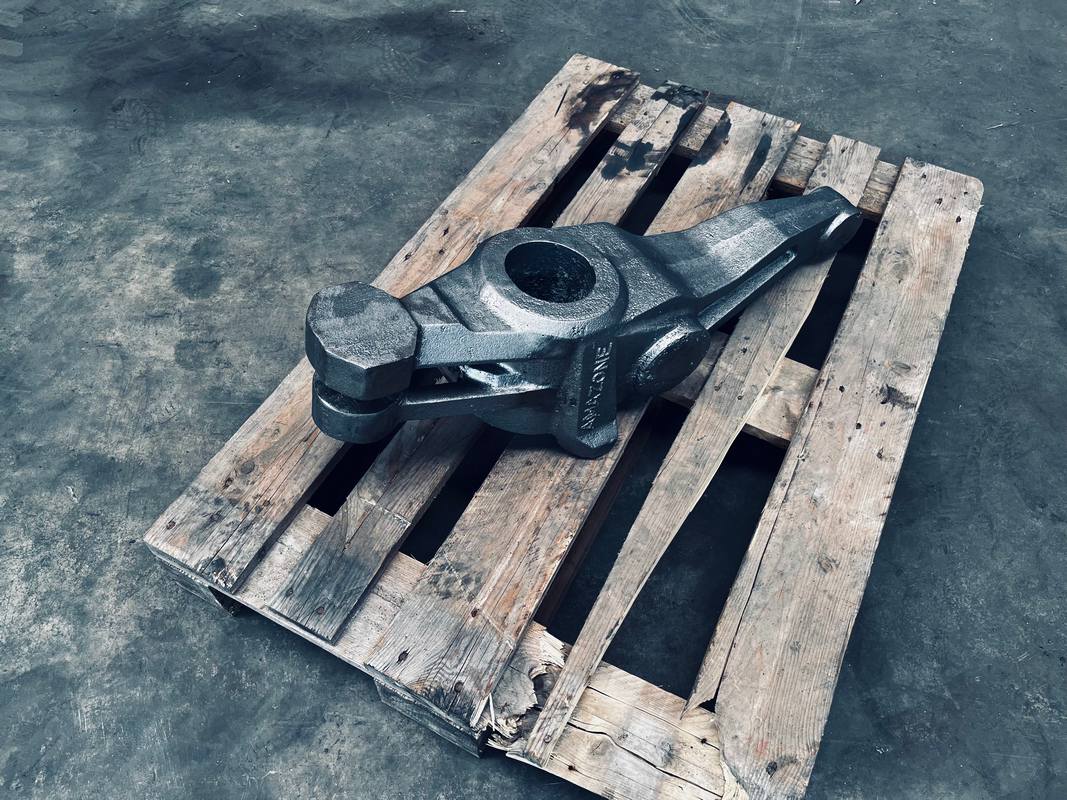
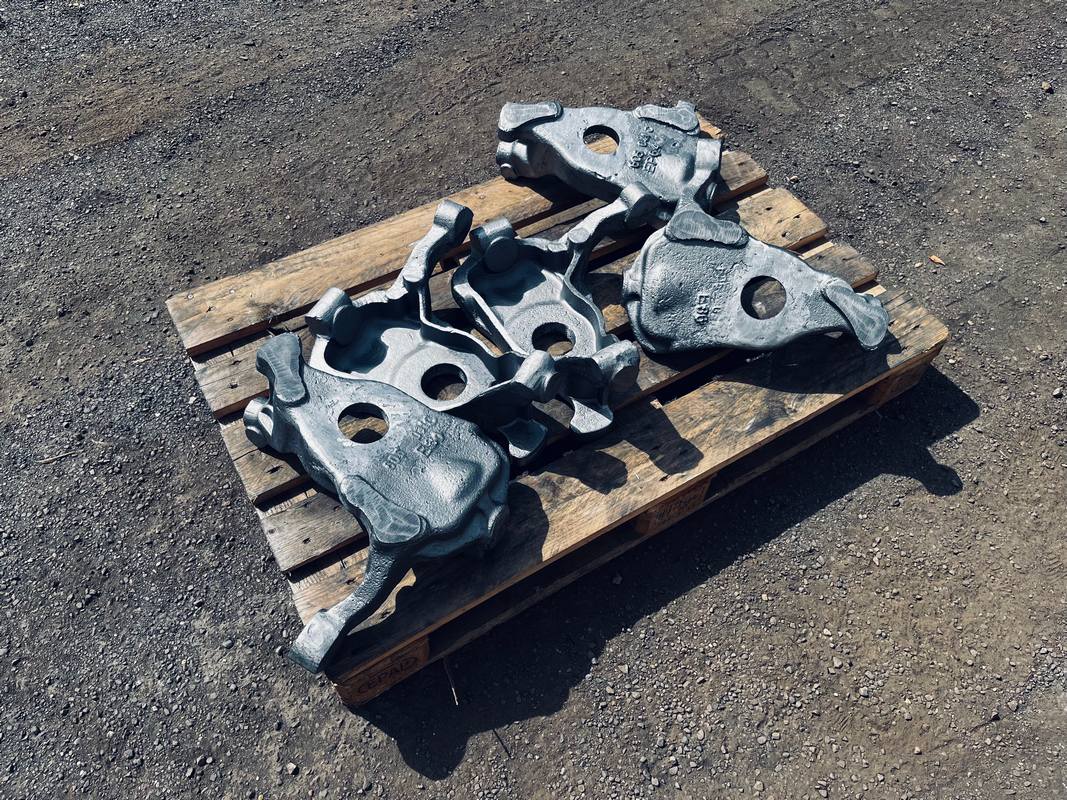
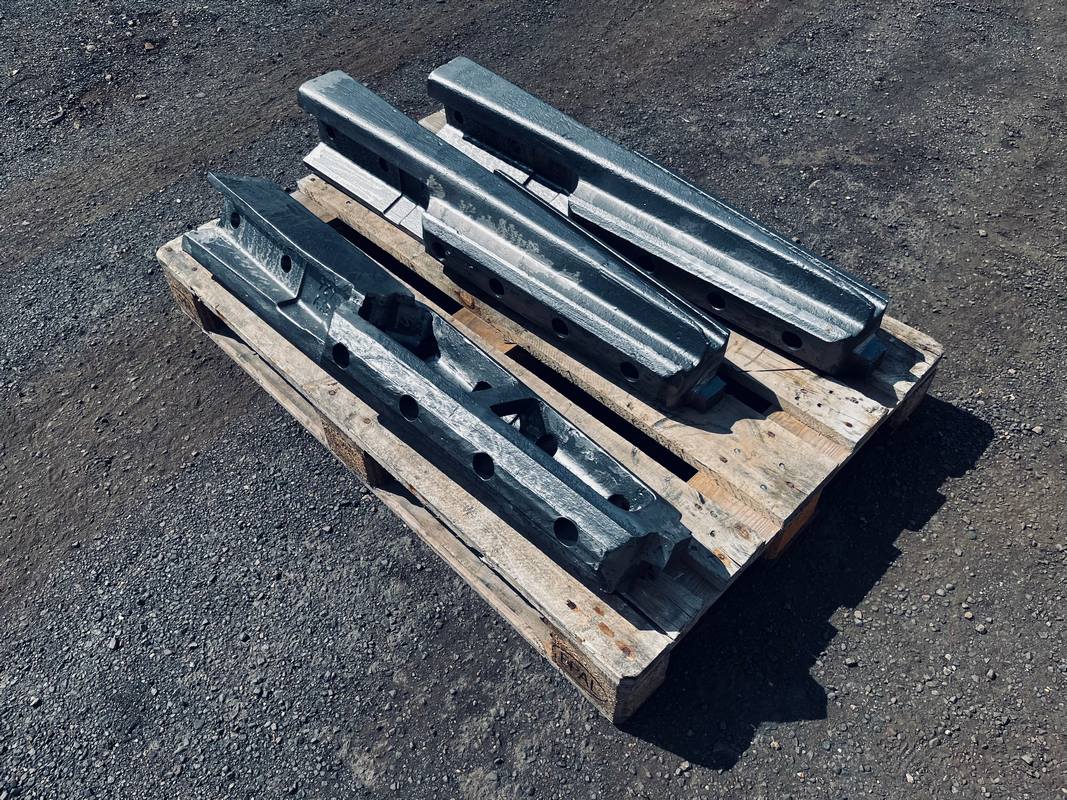
- Verőlécek, verőfejek, páncélok, zúzópofák, törőkúpok, hengerköpenyek, törőgyűrűk
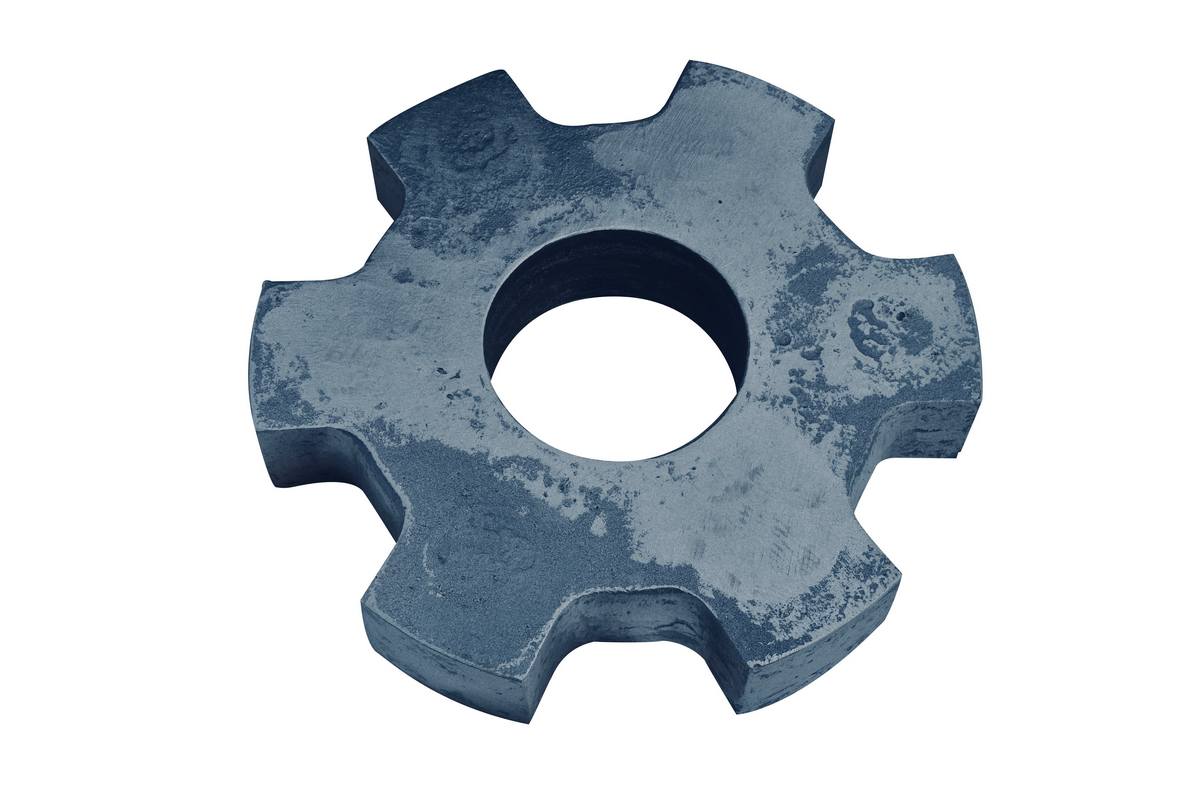
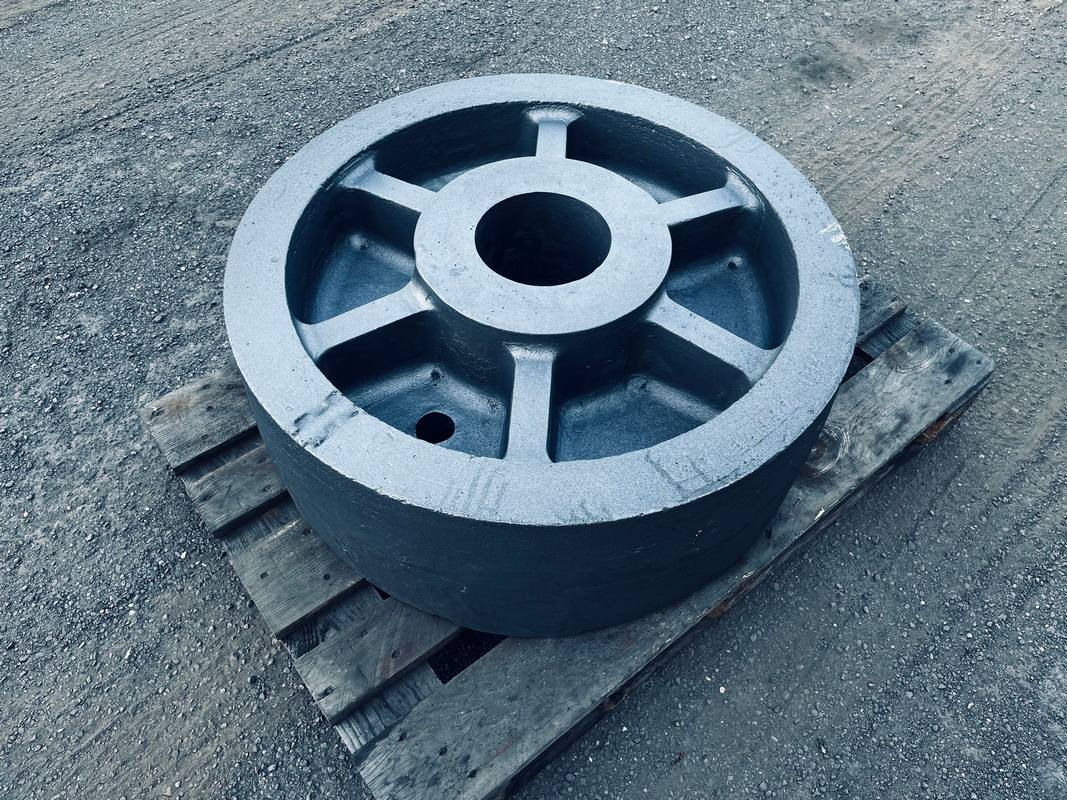
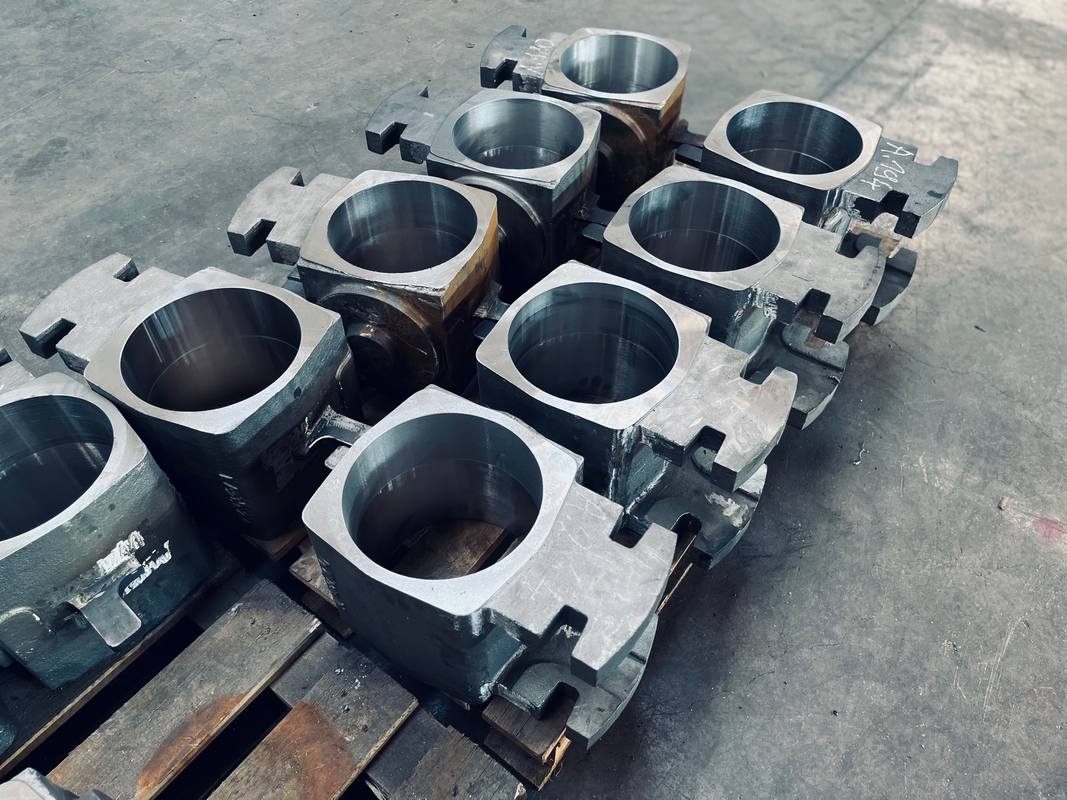
- Csapágyak, csapágyházak, kötél-, futó- és fogaskerekek, darukerekek
- Tengelykapcsolók, hengerek
- Bontófogak, szelepek, tolózárak, tengelytömítők
- Baggerfogak, agyak, csigák, fúrófejek
Minoségellenorzés
- Spektrométeres anyagösszetétel elemzés
- Roncsolásmentes anyagvizsgálat
a) ütőmunka,b) szakítóvizsgálat,c) MT2 mágnesezhető poros vizsgálat,d) UT2 ultrahangos vizsgálat,e) PT2 Folyadékbehatolásos vizsgálatf) VT2 Vizuális vizsgálat
Jellemzo acélöntvény összetételek:
| Gyengén ötvözött acélok | C | Mn | Si | S | P | Cr | Ni | Mo | V | Nb | N | Rm | ReH | A | ISO-V | HRC |
| Aö20Mn6Ne | 0,20 | 1,4 | 0,3 | 0,04 | 0,04 | 0,3 | - | - | - | - | 500 | 400 | 15 | 60 | - | |
| GS-20Mn6Ne | 0,21 | 1,3 | 0,4 | 0,02 | 0,02 | 0,3 | 0,4 | - | - | - | 550 | 360 | 20 | 75 | - | |
| GS-12MnMoNi744 | 0,13 | 1,7 | 0,6 | 0,015 | 0,02 | - | 1,5 | 0,4 | 0,1 | 0,1 | 0,02 | 800 | 650 | 15 | 34 | - |
| GS-25CrMo4 | 0,25 | 0,6 | - | - | - | 1 | - | 0,25 | - | - | - | - | - | - | - | - |
| GS-34CrMo4 | 0,34 | 0,6 | - | - | - | 1 | - | 0,25 | - | - | - | - | - | - | - | - |
| GS-42CrMo4 | 0,42 | 0,6 | - | - | - | 1 | - | 0,25 | - | - | - | - | - | - | - | - |
| GS-35CrNiMo14 | 0,35 | 0,6 | - | - | - | 1,4 | 3,5 | 0,35 | - | - | - | - | - | - | - | - |
| GP240GH | 0,20 | 1,2 | 0,6 | 0,02 | 0,03 | - | - | - | - | - | - | - | - | - | - | - |
| G-20Mo5 | 0,20 | 1 | 0,6 | 0,02 | 0,025 | - | - | 0,5 | - | - | - | - | - | - | - | - |
Főbb vevőink:
- Energiaipar (szivattyúk, kuplungok egyéb alkatrészek)
- Atomerőművek, hőerőművek (motorok, szivattyúk, blokk elem öntvényei, lánctalptörzsek, egyéb hőálló öntvények)
- Járműipar (tengelycsuklók futóművi alkatrészek, alváz alkatrészek, kormány alkatrészek, egyéb hőálló és saválló öntvények)
- Vasútipar (forgóvázak tartozékai, csapágytokház, vasúti kerekek, vasúti kocsi egységek, sínváltók, személyszállító kocsik öntött alkatrészei)
- Bányaipar (törő-őrlő gépek kopó alkatrészei, bánya támfalak, egyéb kopásálló öntvények)
- Acélipar (hengerművi öntött alkatrészek)
- Cementgyárak (kopó alkatrészek, hőálló és saválló minőségben is)
- Hadipar (páncélöntvények, lánctalptörzsek, egyén hőálló, kopásálló, rendkívül szilárd, rozsdamentes acélöntvények)
- Gépipar (öntött gépelemek)
Ezen termékek gyártását a következő üzemegységeink végzik el közös együttműködéssel:
- Formázó üzem (a gyártandó termékek homokformázása történik)
- Festő üzem (a homokformák hőálló festése és összeállítása történik)
- Acélgyártó üzem (2db 2,5t-ás olvasztó kemencében 1700°C-ra olvasztjuk meg az acélt és az igényelt ötvözőt, majd üstbe lecsapoljuk és az ütemezett formákba csapoljuk)
- Hőkezelő üzem (az öntvények hőkezelése és edzése valósul meg 2db hőkezelő kemencénkben)
- Tisztító üzem (a hőkezelt termékeket dolgozzuk fel és előkészítjük a kész gyártmányt)
- Anyagvizsgáló laborunk (a termék minősítését végzik, így megállapítva a minőségi követelményeknek történő megfelelőségét)
Az öntött készterméket szerkezeti gyáregységünkbe szállítjuk megmunkálásra, így a vevőink részére kész terméket tudunk kiszállítani egy magasabb minőségi fok elérésével.
Referenciák
Az évek során számos iparágban bizonyítottunk, többek között:
Kőbányaipar
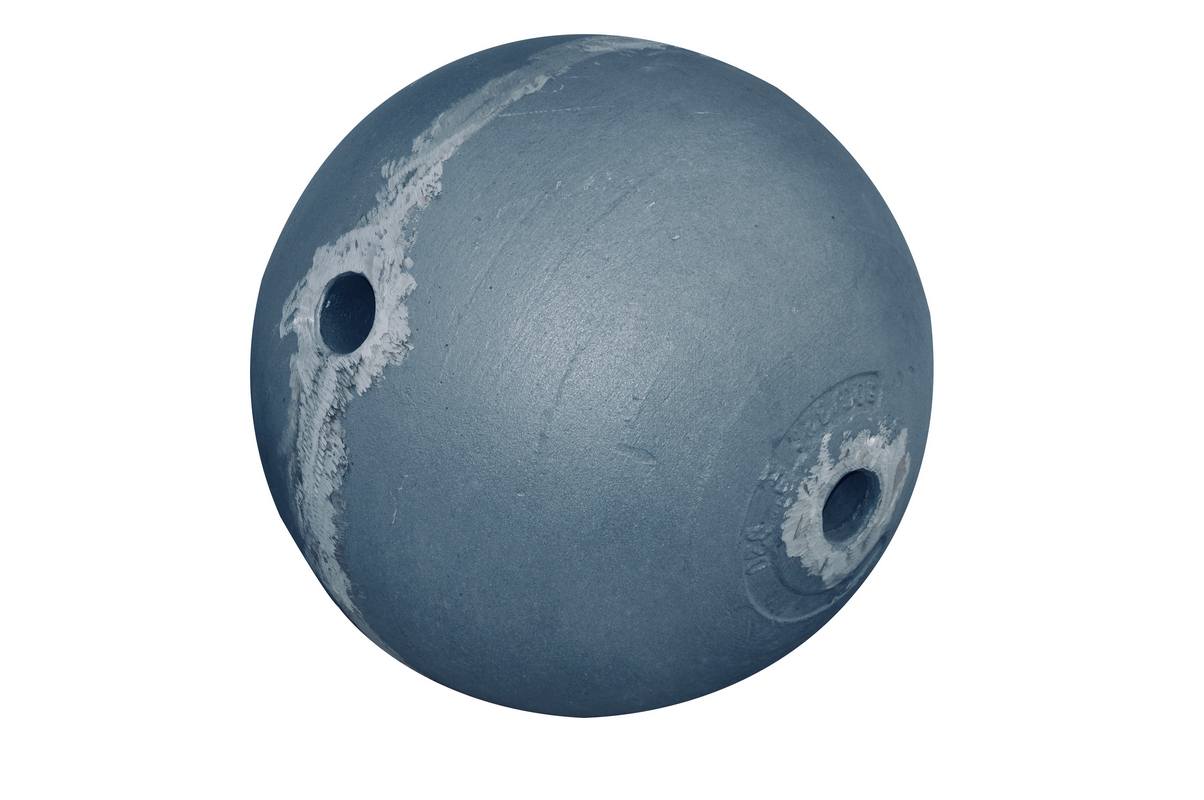
(verőlécek, verőfejek, páncélok, zúzó-pofák, törőkúpok, hengerköpenyek, törőgyűrűk, őrlőgolyó)
Erőmű- és cementipar
(bontófogak, szelepek, tolózárak, tengelytömítők, tengelykapcsolók, hengerek, fogaskerekek)
Érdekli szolgáltatásunk?
Kapcsolódó termékek
-
-
-
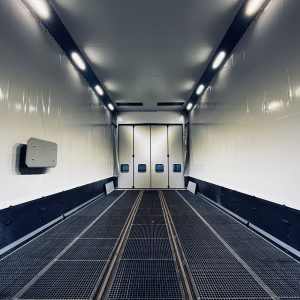
Szemcseszórás
- befogadóképesség 6000x6000x13000 mm
- számos technológiai lehetőség